Kurz gesagt
Das beste PETG für die meisten Drucker ist Bambu Lab PETG HF: Der Hersteller nennt 230–260 °C Düse, 65–75 °C Bett und Geschwindigkeiten unter 300 mm/s. Wer mehr Hitzebeständigkeit braucht, wählt Polymaker PolyLite PETG mit 78,4 °C HDT laut Datenblatt. PETG ist zäher und wärmefester als PLA, braucht aber trockene Spulen und eine Trennschicht auf glattem PEI.
PETG ist der Schritt nach PLA, wenn Teile mehr aushalten sollen: Halterungen, Gehäuse, Ersatzteile für den Haushalt. Diese Seite zeigt fünf Filamente mit den Werten, die die Hersteller selbst angeben. Du siehst, welche Spule zu deinem Drucker passt und worauf du bei Haftung und Feuchtigkeit achten musst.
Unsere Empfehlungen im Überblick
| Modell | Ideal für | Düse | Bett | Wärmeformbeständigkeit (HDT) | Unser Urteil |
|---|---|---|---|---|---|
| Bambu Lab PETG HF | Schnelle Drucke, Bambu-Drucker | 230–260 °C | 65–75 °C | 69 °C | Bestens dokumentiert |
| Polymaker PolyLite PETG | Teile mit mehr Hitze | 230–260 °C | 70–80 °C | 78,4 °C | Hitzebeständig |
| ELEGOO Rapid PETG | Hohe Druckgeschwindigkeit | keine Angabe | keine Angabe | keine Angabe | Schnell, Kartonspule |
| eSUN PETG | Zähe Alltagsteile | 240–260 °C | 75–90 °C | 64 °C | Bewährter Klassiker |
| SUNLU PETG | Einstieg in PETG | 230–260 °C | 60–70 °C | keine Angabe | Solider Einstieg |
Angaben laut Hersteller.
Platz 1: Bambu Lab PETG HF – bestens dokumentiert und schnell

Bambu Lab PETG HF
Schnelles PETG mit vollständig dokumentierten Herstellerwerten und PEI-Empfehlung.
- Düse 230–260 °C, Bett 65–75 °C laut Hersteller
- HDT 69 °C, Zugfestigkeit 34 ± 4 MPa
- Für Smooth und Textured PEI empfohlen
* Affiliate-Link, mehr dazu
Für wen: Du druckst auf einem Bambu-Lab-Drucker oder einem anderen schnellen FDM-Drucker und willst ein PETG, bei dem der Hersteller alle wichtigen Werte nennt. Das „HF“ steht für High Flow, also für ein Material, das auf hohe Fördermengen ausgelegt ist.
Stärken: Bambu Lab nennt 230–260 °C für die Düse und 65–75 °C fürs Bett, mit Klebstoff. Als Druckgeschwindigkeit gibt der Hersteller „unter 300 mm/s“ an, die Voreinstellung liegt bei 258 mm/s. Die Wärmeformbeständigkeit (HDT bei 0,45 MPa) beträgt 69 °C, die Zugfestigkeit 34 ± 4 MPa. Empfohlen sind die Smooth PEI Plate und die Textured PEI Plate.
Schwächen: Die Cool Plate ist laut Hersteller nicht empfohlen. Bei der Bruchdehnung von 8,6 ± 1,2 % ist das Material eher steif als dehnbar. Für Trocknung nennt Bambu Lab 65 °C über 8 Stunden im Trockenofen. Wer das Material offen lagert, braucht also einen Trockner.
Platz 2: Polymaker PolyLite PETG – mehr Reserve bei Hitze

Polymaker PolyLite PETG
PETG mit der höchsten dokumentierten Wärmeformbeständigkeit in dieser Liste.
- HDT 78,4 °C bei 0,45 MPa laut Hersteller
- Zugfestigkeit 50,8 MPa (XY)
- Düse 230–260 °C, Bett 70–80 °C
* Affiliate-Link, mehr dazu
Für wen: Deine Teile liegen im Auto, am Fenster oder in der Nähe warmer Geräte. Polymaker nennt für das PolyLite PETG einen Glasübergang von 81 °C. Die Wärmeformbeständigkeit liegt laut Datenblatt bei 78,4 °C (0,45 MPa), die Vicat-Erweichungstemperatur bei 84 °C. Der Hersteller spricht von rund 20 °C mehr Hitzebeständigkeit als bei PLA.
Stärken: Die Zugfestigkeit beträgt 50,8 ± 0,9 MPa in XY-Richtung und 42,8 ± 2,8 MPa in Z-Richtung. Das ist der höchste Wert in dieser Liste. Düse 230–260 °C, Bett 70–80 °C.
Schwächen: Polymaker empfiehlt 30–50 mm/s bei 20 % Lüfter. Das ist deutlich langsamer als die Herstellerwerte bei Bambu Lab oder ELEGOO. Das Material ist also nichts für schnelle Drucke. Getrocknet wird bei 65 °C über 6 Stunden, falls es Feuchtigkeit aufgenommen hat.
Platz 3: ELEGOO Rapid PETG – gebaut für hohes Tempo
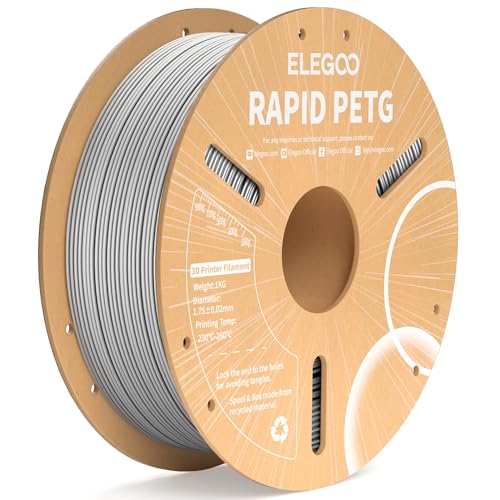
ELEGOO Rapid PETG
Hochgeschwindigkeits-PETG auf Kartonspule für schnelle FDM-Drucker.
- 30–600 mm/s laut Hersteller
- Maßgenauigkeit ±0,02 mm
- Vakuumverpackt mit Trockenmittel
* Affiliate-Link, mehr dazu
Für wen: Du hast einen schnellen Drucker mit gutem Hotend und willst Geschwindigkeit ausreizen. ELEGOO bewirbt für das Rapid PETG 30–600 mm/s und eine Maßgenauigkeit von ±0,02 mm.
Stärken: Die Spule besteht aus recyceltem Karton (Leergewicht 154 ± 10 g) und ist laut Hersteller vakuumversiegelt mit Trockenmittel. Das spart Plastikmüll und schützt das Filament bis zum ersten Druck.
Schwächen: Auf der Produktseite nennt ELEGOO weder Düsen- noch Betttemperatur. Du brauchst also das Profil im Slicer oder die Angabe auf der Spule. Die 600 mm/s sind eine Maximalangabe, keine Empfehlung für jeden Drucker. Vor dem Druck solltest du das Filament 8 Stunden bei 60 °C trocknen, so der Hersteller. Zur Wärmeformbeständigkeit macht ELEGOO keine Angabe in °C.
Platz 4: eSUN PETG – zäher Klassiker für Alltagsteile

eSUN PETG
Bewährtes, zähes PETG für Alltagsteile bei normaler Druckgeschwindigkeit.
- Düse 240–260 °C, Bett 75–90 °C
- Zugfestigkeit 34,77 MPa (XY)
- Geschwindigkeit unter 150 mm/s
* Affiliate-Link, mehr dazu
Für wen: Du druckst Halter, Clips und Gehäuse bei normaler Geschwindigkeit. eSUN nennt 240–260 °C für die Düse und 75–90 °C fürs Bett, ein beheiztes Bett ist Pflicht.
Stärken: Das Datenblatt führt Zugfestigkeiten von 34,77 MPa (XY) und 28,65 MPa (Z). Der Hersteller empfiehlt Geschwindigkeiten unter 150 mm/s. Das ist ein realistischer Bereich für die meisten Drucker.
Schwächen: Die Wärmeformbeständigkeit liegt laut eSUN bei 64 °C. Das ist der niedrigste Wert in der Tabelle. Für ein Teil hinter der Autoscheibe ist das zu wenig. eSUN verlangt zudem mindestens 8 Stunden Trocknung bei 60 °C. Bei Angaben zur Hitzebeständigkeit lohnt der Blick, nach welcher Norm gemessen wurde. Die Werte der Hersteller sind nicht direkt vergleichbar.
Platz 5: SUNLU PETG – solider Einstieg

SUNLU PETG Filament
PETG für mechanisch belastete Teile und den Einsatz draußen.
- 1,75 mm, 1-kg-Spule
- Hohe Festigkeit und Zähigkeit laut Hersteller
- Für die meisten FDM-Drucker
* Affiliate-Link, mehr dazu
Für wen: Du willst PETG ausprobieren, ohne viel in Spezialmaterial zu investieren. Laut den Daten des Händlers 3DJake empfiehlt SUNLU 230–260 °C für die Düse, 60–70 °C fürs Bett und 50–200 mm/s Druckgeschwindigkeit.
Stärken: Der Temperaturbereich deckt sich mit Bambu Lab und Polymaker. Du kannst mit den mittleren Werten dieses Bereichs starten und von dort anpassen.
Schwächen: Zur Toleranz, zur Trocknung und zur Wärmeformbeständigkeit gibt SUNLU auf diesen Seiten nichts an. Das macht den Vergleich schwer. Plane daher einen Probedruck mit einem kleinen Teil ein, bevor du große Drucke startest.
Was unterscheidet PETG von PLA?
PETG ist ein Kunststoff, der zäher und wärmefester ist als PLA, aber mehr Feuchtigkeit aufnimmt und stärker zu Fäden neigt. Laut Polymaker hält PETG rund 20 °C mehr Hitze aus. Das Glossar erklärt das Material unter PETG.
- Hitze: Die Wärmeformbeständigkeit (HDT bei 0,45 MPa) liegt laut Herstellern zwischen 64 °C (eSUN) und 78,4 °C (Polymaker).
- Zähigkeit: PETG bricht seltener spröde als PLA und gibt bei Belastung eher nach. Die Zugfestigkeit liegt laut Datenblättern bei 34–51 MPa.
- Druckbarkeit: PETG braucht höhere Temperaturen (230–260 °C statt der niedrigeren Werte bei PLA) und ein Heizbett. Dafür verzieht es sich kaum.
- Oberfläche: PETG glänzt stärker, lässt sich aber schlechter feinschleifen als PLA.
Wenn du dir bei der Materialwahl unsicher bist, hilft der Filament-Finder. Er schlägt dir je nach Einsatzzweck PLA, PETG oder ein anderes Material vor. Wer PLA bevorzugt, findet auf der Seite zu PLA-Filament passende Spulen.
Warum zieht PETG Fäden und wie verhinderst du Stringing?
PETG zieht Fäden, weil das Material bei Druckpausen nachfließt und weil es Feuchtigkeit aufnimmt. Trocknen, niedrigere Düsentemperatur und eine passende Rückzugseinstellung (Retraction) reduzieren die Fäden.
Ein Stringing genanntes Fadenbild entsteht, wenn zwischen zwei Druckpunkten Material aus der Düse sickert. PETG ist dafür anfälliger als PLA, weil es dünnflüssiger fließt. Drei Schritte helfen in dieser Reihenfolge:
- Spule trocknen. Bambu Lab nennt 65 °C über 8 Stunden, ELEGOO und eSUN nennen 60 °C über 8 Stunden, Polymaker nennt 65 °C über 6 Stunden.
- Düsentemperatur in 5-°C-Schritten senken, bis die Schichten noch halten.
- Rückzug (Retraction) und Fahrgeschwindigkeit im Slicer anpassen.
Wenn das nicht hilft, ist Feuchtigkeit fast immer die Ursache. PETG ist hygroskopisch, nimmt also Wasser aus der Luft auf. Das Glossar erklärt den Begriff unter Hygroskopie. Bambu Lab empfiehlt eine relative Luftfeuchtigkeit unter 20 % bei der Lagerung, versiegelt mit Trockenmittel. Ein Filamenttrockner ist der bequemste Weg, die Spule vor dem Druck und während langer Drucke trocken zu halten.
Typische Zeichen von feuchtem PETG sind Knistern und Zischen an der Düse, raue Oberflächen und Blasen. Ein Stringing-Problem allein ist kein sicheres Zeichen, denn auch zu hohe Temperaturen erzeugen Fäden.
Wie haftet PETG auf der PEI-Platte und wozu dient das Trennmittel?
PETG haftet auf einer glatten PEI-Platte sehr stark, ein dünner Klebstoffauftrag wirkt als Trennschicht. Bambu Lab schreibt in seinem Wiki, dass die Smooth PEI Plate für alle Filamente außer PLA Kleber braucht, damit die PEI-Folie nicht reißt.
PEI ist die Beschichtung vieler Druckplatten. Sie haftet bei Hitze gut und löst sich beim Abkühlen. Bei PETG gilt das nur eingeschränkt, denn das Material verbindet sich fest mit der glatten Fläche.
- Trennschicht: Trage vor dem Druck eine dünne Schicht Klebestift oder Flüssigkleber auf. Bambu Lab rät zum eigenen Kleber und warnt vor Fremdklebern, die die Platte beschädigen können.
- Texturierte Platte: Laut Bambu Lab bietet die Textured PEI Plate oft eine sehr gute Haftung auch ohne Klebstoff.
- Cool Plate: Bambu Lab nennt bei der Cool Plate Probleme mit PETG, etwa Blasen und zu starkes Haften.
- Abkühlen lassen: Nimm das Teil erst ab, wenn die Platte kalt ist. Dann löst es sich meist von selbst.
Worauf du beim Kauf achten solltest
- Temperaturbereich: Die Düse arbeitet bei PETG laut Herstellern zwischen 220 und 260 °C, das Bett zwischen 60 und 90 °C. Dein Drucker muss das schaffen.
- Wärmeformbeständigkeit: Je höher der HDT-Wert, desto wärmer darf das Teil werden. Vergleiche nur Werte mit gleicher Prüfkraft. Bambu Lab und Polymaker geben 0,45 MPa an, eSUN nennt die Prüfbedingung nicht.
- Druckgeschwindigkeit: Hersteller nennen 30–50 mm/s (Polymaker), unter 150 mm/s (eSUN), unter 300 mm/s (Bambu Lab) und bis 600 mm/s (ELEGOO). Dein Drucker bestimmt, was davon sinnvoll ist.
- Trocknung: Gute Hersteller geben Zeit und Temperatur an. Das zeigt, dass sie das Material kennen.
- Verpackung: Vakuumbeutel mit Trockenmittel schützen die Spule bis zum ersten Gebrauch.
- Spulenart: Kartonspulen (ELEGOO) sparen Plastik. Prüfe, ob die Spule in dein AMS oder deinen Spulenhalter passt.
Das Material allein reicht nicht für gute Drucke. Auch die Düse, das Hotend und der Drucker spielen eine Rolle.
Wie lagerst du PETG richtig?
PETG lagerst du luftdicht mit Trockenmittel, denn das Material nimmt Wasser aus der Umgebungsluft auf. Bambu Lab nennt als Ziel eine relative Luftfeuchtigkeit unter 20 % und eine versiegelte Aufbewahrung mit Trockenmittel. Bei Drucken über 6 Stunden empfiehlt der Hersteller ausdrücklich, das Filament während des Drucks trocken zu halten.
Praktisch heißt das: Spule nach dem Druck in einen Beutel mit Beutel-Trockenmittel zurücklegen. Einen Hygrometer-Wert unter 20 % erreichst du in einer geschlossenen Box mit frischem Trockenmittel. Lange Drucke mit einem Trockner am Spulenhalter laufen zu lassen, ist die sicherste Variante.
Welches PETG passt zu welchem Drucker?
- Schneller Drucker: Bambu Lab PETG HF und ELEGOO Rapid PETG sind für hohe Geschwindigkeiten ausgelegt. Die Herstellerwerte reichen von unter 300 mm/s bis 600 mm/s.
- Drucker mit normalem Tempo: eSUN (unter 150 mm/s) und SUNLU (50–200 mm/s) liegen in einem Bereich, den auch einfachere Drucker schaffen.
- Langsamer, sauberer Druck für warme Orte: Polymaker PolyLite PETG mit 30–50 mm/s und dem höchsten HDT-Wert der Liste.
- Drucker ohne Heizbett: Hier ist PETG keine gute Wahl, denn die Hersteller mit Angabe nennen Betttemperaturen von 60–90 °C.
Die Wahl der Spule ersetzt nicht die Druckerprofile: Starte mit dem Slicer-Profil deines Druckers für PETG und gleiche es mit den Herstellerwerten ab.
Welche Sicherheitsregeln gelten beim Drucken mit PETG?
PETG druckt bei 230–260 °C, daher stehen Drucker besser in einem gut belüfteten Raum. Fasse Düse und Bett nie im heißen Zustand an. Halte Spulen und heiße Teile von kleinen Kindern fern. Gedruckte Teile sind nicht automatisch für Lebensmittelkontakt geeignet. Prüfe dazu die Angaben des Herstellers zum jeweiligen Produkt.
So haben wir verglichen
Wir bewerten PETG-Filamente nach Herstellerdaten: Temperaturbereich, Wärmeformbeständigkeit, Zugfestigkeit, Druckgeschwindigkeit und Trocknungsangaben. Fehlt eine Angabe, schreiben wir „keine Angabe“, statt zu schätzen. Preise und Bewertungen fließen nicht in die Reihenfolge ein. Alle Quellen stehen am Ende der Seite. Mehr zum Vorgehen findest du auf der Seite Methodik.
Fazit
Für die meisten Nutzer ist Bambu Lab PETG HF die beste Wahl, weil Temperaturen, Trocknung, Geschwindigkeit und Druckplatten vollständig angegeben sind. Brauchst du mehr Hitzebeständigkeit, nimm Polymaker PolyLite PETG. Wer schnell drucken will und einen leistungsfähigen Drucker hat, probiert ELEGOO Rapid PETG. eSUN passt für zähe Alltagsteile bei normaler Geschwindigkeit. SUNLU eignet sich als einfacher Einstieg.
Merke dir drei Regeln: Spule trocken halten, auf glattem PEI eine Trennschicht auftragen und die Düsentemperatur von der Herstellerangabe aus in kleinen Schritten anpassen.
Quellen
- Bambu Lab PETG HF – Technische Daten (Bambu Lab Store)
- Bambu Lab Wiki – Druckplatten (Smooth PEI, Textured PEI, Kleber)
- Polymaker PolyLite PETG – Produktseite und Datenblatt
- eSUN PETG – Produktseite
- ELEGOO Rapid PETG – Produktseite
- SUNLU PETG – Technische Daten bei 3DJake
* Affiliate-Link: Bei einem Kauf erhalten wir eine Provision, für dich ändert sich der Preis nicht. Mehr zum Werbehinweis

Verwandte Vergleiche
 ASA und ABS Filament: Die besten Spulen im ÜberblickSechs ASA- und ABS-Spulen mit Herstellerdaten: UV, Gehäuse, Dämpfe und Warping erklärt.
 Das beste PLA-Filament im VergleichSechs PLA-Filamente im Vergleich: Temperaturen, Toleranz und Spule laut Hersteller – plus der Unterschied zwischen PLA, PLA+, Matt…
 Die besten Filamenttrockner im VergleichSechs Filamenttrockner von 55 bis 85 °C im Vergleich – und welche Trockentemperatur für welches Material gilt.